Внутрішня логістика цеху визначає, скільки часу працівники витрачають на переміщення, очікування та сортування матеріалів. Коли сировина надходить у різній тарі, її потоки потрібно звести в одну точку так, щоб подальша обробка залишалася зручною та безперервною.
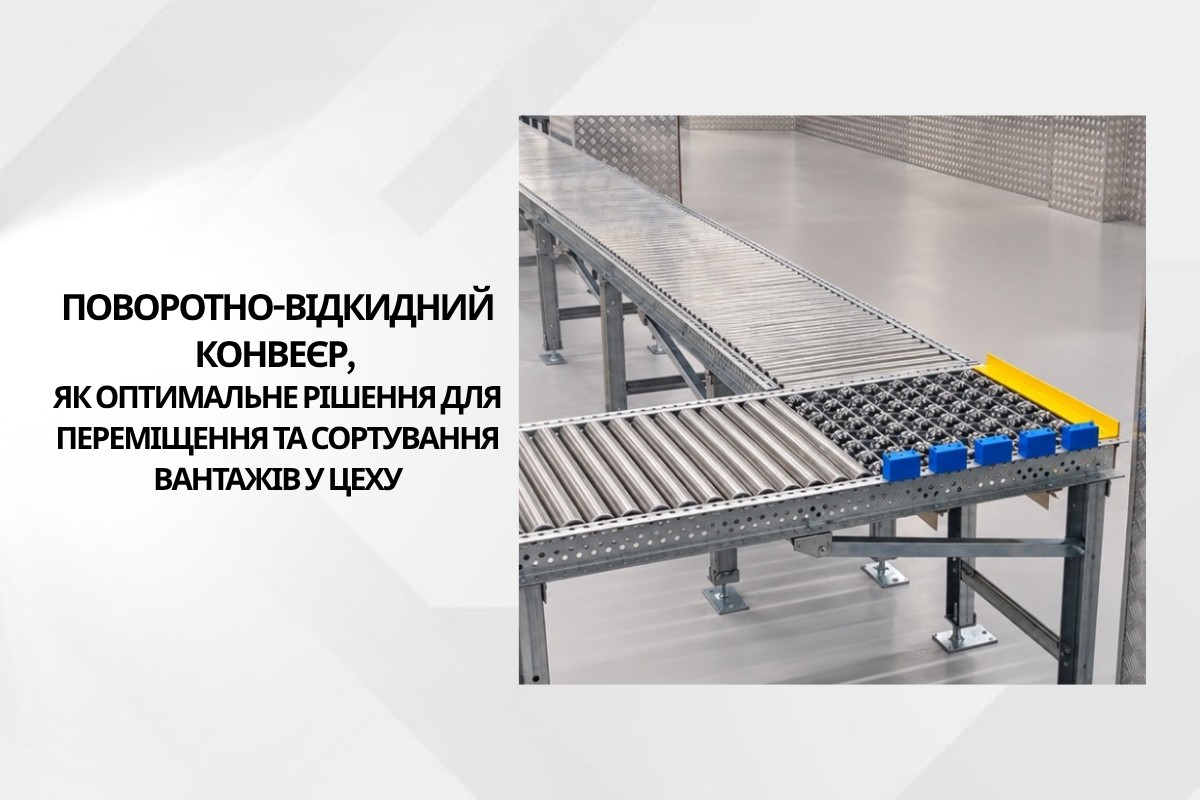
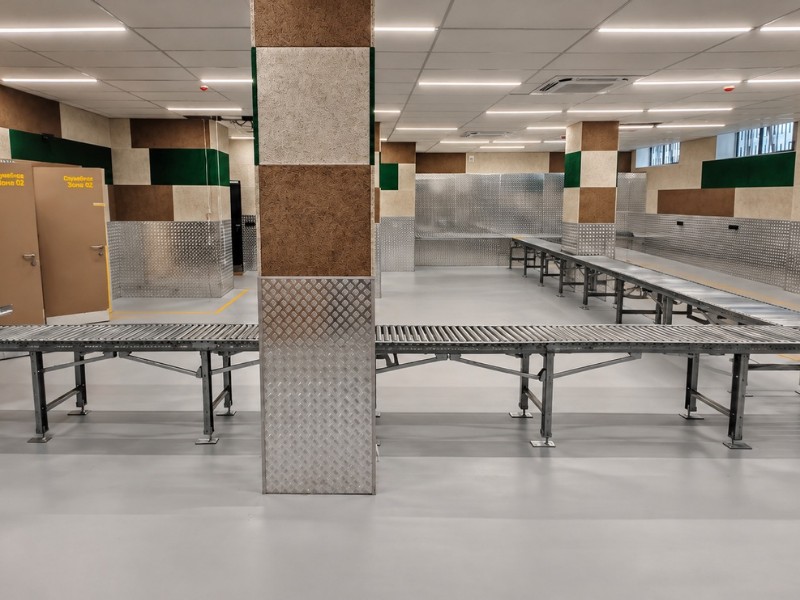
Для такого завдання ТАРГЕТГРУП розробила повноцінну конвеєрну лінію, яка об’єднала подачу коробок і мішків до спільної зони ручного сортування. Конструкцію адаптували до роботи 10–15 комірників і планування цеху, де потрібно було зберегти вільний доступ між робочими ділянками.
Завдання проєкту: звести два потоки сировини в одну точку
На підприємство сировину доставляли у двох варіантах упаковки — у картонних коробках та мішках. Обидва потоки потрібно було спрямувати до спільної точки, де вантажі далі розподіляли вручну. У зоні сортування одночасно працювали близько до 15 комірників, тому обладнання мало забезпечувати стабільну подачу без зайвих затримок і складних операцій.
Окремою вимогою стала надійність системи. У разі зупинки подачі порушувався б увесь подальший процес сортування, тому конструкцію потрібно було зробити максимально простою в експлуатації та передбачуваною в роботі.
При цьому важливо було врахувати:
- Габарити приміщення,
- Проходи між робочими зонами,
- Різну форму тари.
Саме ці умови згодом вплинули на вибір типу конвеєра, конфігурацію роликових секцій та остаточну схему лінії.
Чому відмовилися від автоматизованої подачі
На початковому етапі для розподілення сировини розглядали автоматизовану систему. Від цього варіанта довелось відмовитися через залежність від електроживлення та більшу кількість вузлів, несправність яких могла б зупинити подачу вантажів. Для ділянки з ручним сортуванням важливішою виявилася проста механічна схема з мінімальною кількістю потенційно вразливих елементів.
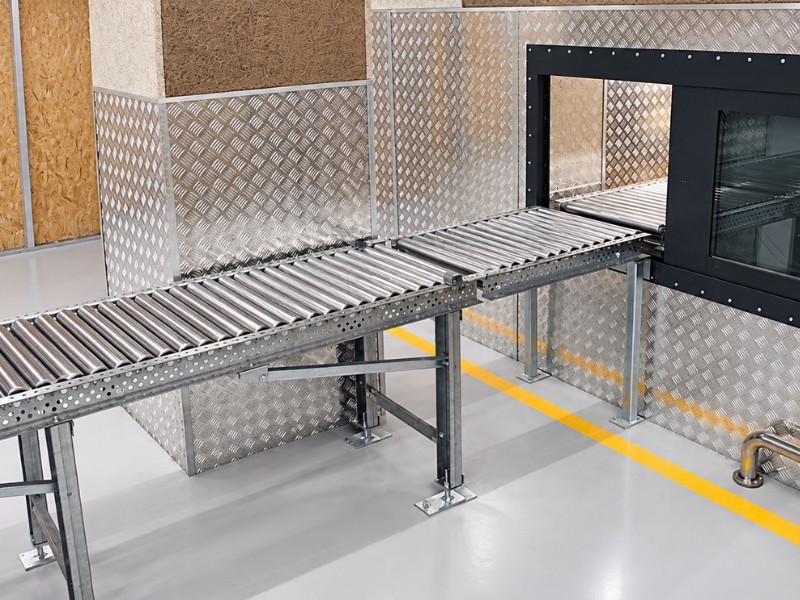
Після цього порівнювали типовий рольганг і конвеєр на базі палетної гравітації. Другий варіант обрали як надійніше та витриваліше рішення для роботи з різною тарою. Вантаж транспортується по роликовому конвеєру без окремого електроприводу. Таким чином, основний технологічний процес не залежить від складної автоматизації.
Для цього об’єкта така конструкція дала змогу спростити обслуговування та знизити ризик зупинки внутрішнього потоку через відмову електричного обладнання.
Як змінювалася конструкція в процесі проєктування
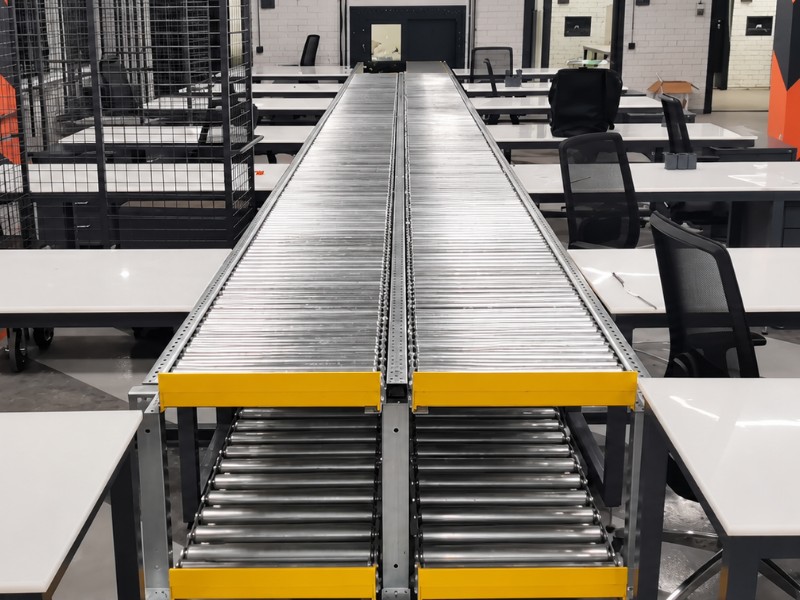
Перший варіант передбачав дві паралельні роликові доріжки, розташовані з мінімальним зазором. Нижче планували окремий рівень із меншою щільністю роликів для накопичення порожньої тари. Така схема дозволяла розвести основний потік і повернення упаковки в межах однієї конструкції.
Після опрацювання робочого процесу конфігурацію переглянули. Для ручного розподілу партій один довгий роликовий конвеєр виявився зручнішим. Він спростив сам принцип подачі та дав операторам більше свободи при роботі з партіями різного обсягу.
Від нижнього ярусу також відмовилися. Замість стаціонарної секції для порожньої тари передбачили пересувні візки-буфери. Їх можна подавати до потрібної ділянки, переміщувати між різними зонами цеху та прибирати після завершення операцій.
Основні зміни між початковою та фінальною конфігурацією виглядали так:
| Початкове рішення | Фінальна конфігурація | Причина зміни |
| Дві паралельні доріжки | Одна подовжена лінія | Зручніше механічно розподіляти партії |
| Нижній рівень для порожньої тари | Пересувні візки-буфери | Більше гнучкості в роботі з тарою |
У результаті конструкція стала простішою та краще відповідала фактичному сценарію роботи в цеху. Замість стаціонарного планування було створено систему, яку легше адаптувати до поточного надходження сировини та організації виробничої зони.
Технічна конфігурація конвеєра
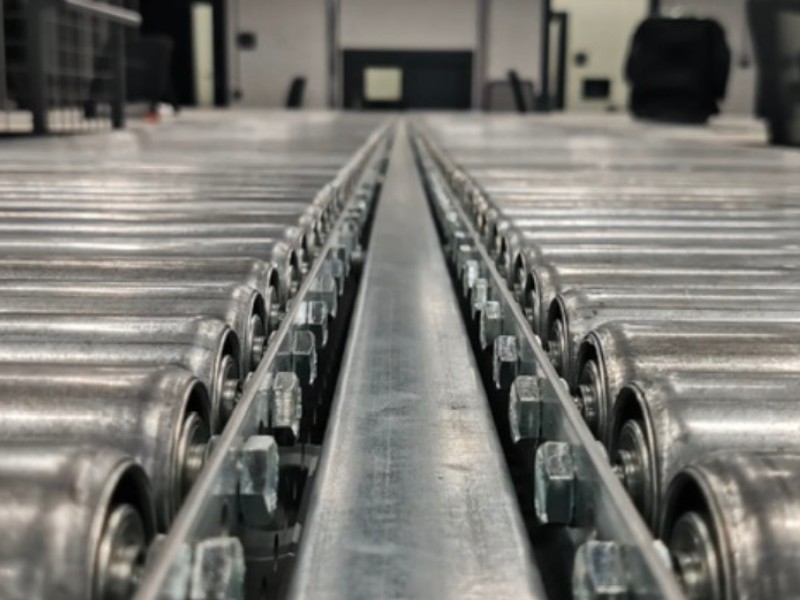
При проєктуванні окрему увагу приділили роликовій частині. Система мала однаково стабільно працювати з картонними коробками та мішками — для м’якої тари особливо важливо було правильно підібрати відстань між роликами. Якщо зазор був би занадто великим, це могло б призвести до провисання, застрягання або пошкодження упаковки під час транспортування.
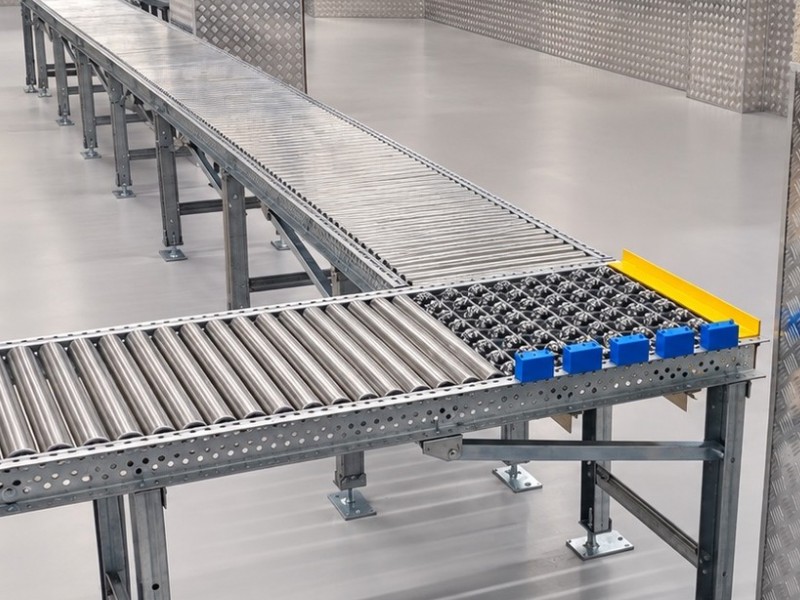
Для конвеєра обрали металеві ролики діаметром 50 мм із кроком 52 мм. Така конфігурація залишає мінімальний зазор між сусідніми елементами та створює майже безперервну опорну поверхню. Завдяки цьому мішок не провалюється між роликами, а вантаж проходить уздовж лінії максимально рівномірно.
До основних елементів готової системи увійшли:
- Роликові секції з кроком 52 мм для переміщення різних типів тари;
- Міцна металева основа, розрахована на регулярну експлуатацію в цеху;
- Знімні бокові обмежувачі, які оператори можуть встановлювати залежно від поточного завдання;
- Окремі секції для зміни напрямку руху вантажу;
- Відкидна частина, що зберігає прохід між робочими зонами.
Обрана конфігурація враховує особливості обох типів пакування та специфіку ручного сортування. Малий крок між роликами зменшує ризик застрягання мішків, забезпечуючи при цьому плавний рух коробок по лінії.
Відкидна секція та зміна напрямку руху
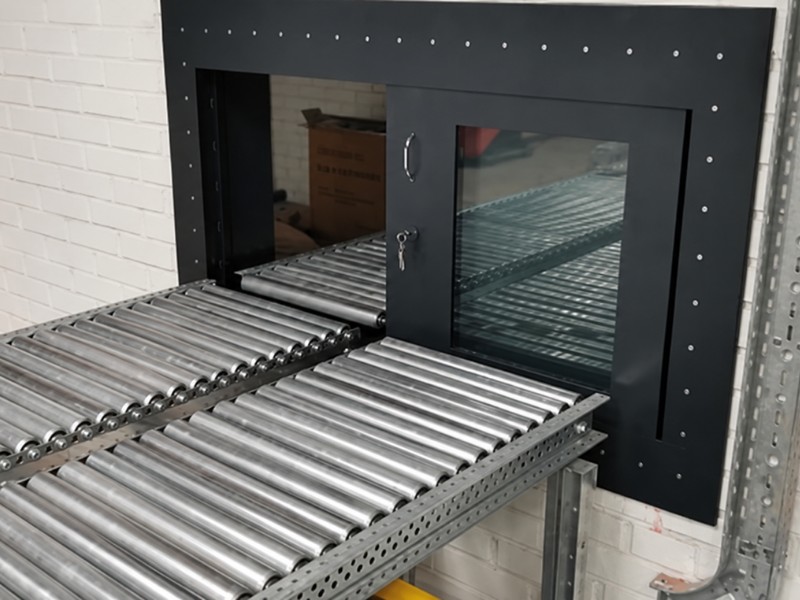
Конвеєр мав вписатися в наявне планування цеху й водночас не перекривати пересування працівників між робочими ділянками. З цією метою конструкція передбачає відкидну секцію, яка утворює прохід шириною 700 мм. За необхідності її можна підняти, щоб звільнити прохід для робочих та переміщення внутрішніх транспортних засобів.
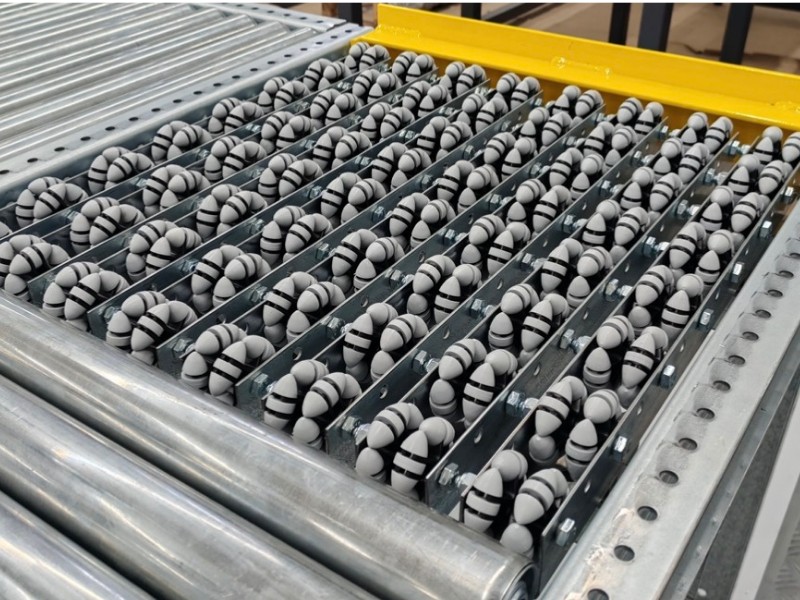
Окремим завданням стала зміна напрямку переміщення тари. На відповідних ділянках встановили мультиспрямовані роликові секції. Вони дозволяють переміщувати коробки та наповненні мішки в різних напрямках без складних поворотних механізмів і додаткового приводу.
Бокові обмежувачі передбачили в обох комплектах, але зробили знімними. Це залишило операторам можливість самостійно визначати, де вони потрібні залежно від типу вантажу та поточної схеми роботи.
Таке рішення допомогло адаптувати лінію до планування приміщення без жорсткої прив’язки до одного робочого сценарію.
Організація робочої зони навколо конвеєра
Сам конвеєр вирішує завдання подачі сировини, але ефективність усієї ділянки залежить і від того, як організовані операції після сортування. Біля лінії мають залишатися місця для:
- Приймання партій,
- Тимчасового розміщення тари,
- Перевірки вмісту,
- Підготовки вантажу до наступного етапу.
Тому обладнання навколо транспортної системи варто підбирати під конкретний сценарій роботи комірників.
Для операцій, де потрібно розпакувати коробку, перепакувати компоненти, перевірити комплектність або підготувати партію до подальшої передачі, можуть використовуватися монтажні столи для пакування та перепакування компонентів та «сировини». Їх доцільно розташовувати так, щоб працівник отримував вантаж із конвеєра без зайвих переходів і міг одразу виконати потрібну операцію. Це особливо важливо для ділянки, де одночасно працюють більше 10 людей: робочі місця не повинні створювати перехресні маршрути біля основного потоку.
Окремо потрібно продумати накопичення компонентів і переміщення невеликих партій між сусідніми зонами. Для таких задач можуть застосовуватися візки, буферні майданчики або пластикові ящики для транспортування та сортування сировини та компонентів. Жорстка тара зручна там, де сировину чи комплектуючі потрібно тимчасово відокремити, перенести до іншого робочого місця або зберегти до наступної операції.
Ці елементи не є обов’язковою частиною самого конвеєра. Їх підбирають окремо, виходячи з габаритів вантажу, частоти операцій і схеми переміщення всередині цеху. Транспортна лінія при цьому виконує одну чітку функцію — подає сировину до точки розподілення, а пакування, накопичення та внутрішнє переміщення організовують поруч.
У цьому проєкті принцип був саме таким: конвеєр залишили максимально простим, а допоміжні процеси винесли за межі його основної конструкції. Це спрощує перебудову робочої зони, якщо змінюється обсяг партії, кількість операторів або порядок сортування.
Підсумок проєкту: проста механіка замість зайвої автоматизації
Фінальна конфігурація дала змогу організувати єдиний маршрут подачі сировини в коробках і мішках до зони ручного сортування, де одночасно можуть працювати 10–15 комірників. При цьому основна функція системи не залежить від електроприводу чи складної автоматики, що зменшує кількість вузлів, здатних вплинути на безперервність процесу.
Важливо й те, що обладнання не стало жорсткою перешкодою всередині цеху. Прохід через лінію збережено, напрямок руху вантажів можна змінювати на окремих ділянках, а роботу з порожньою тарою винесено на мобільні візки. Так виробничий простір залишається придатним до перебудови під поточні задачі.
У цьому проєкті надійність отримали не за рахунок ускладнення конструкції, а завдяки точному підбору її елементів під реальний робочий процес. Такий принцип ТАРГЕТГРУП використовує під час проєктування й виготовлення промислового обладнання: конфігурацію визначають умови конкретного об’єкта, тип вантажу, маршрути персоналу та порядок виконання операцій.
Написати коментар